التنقل السريع بين المنتجات
احصل على عرض سعر
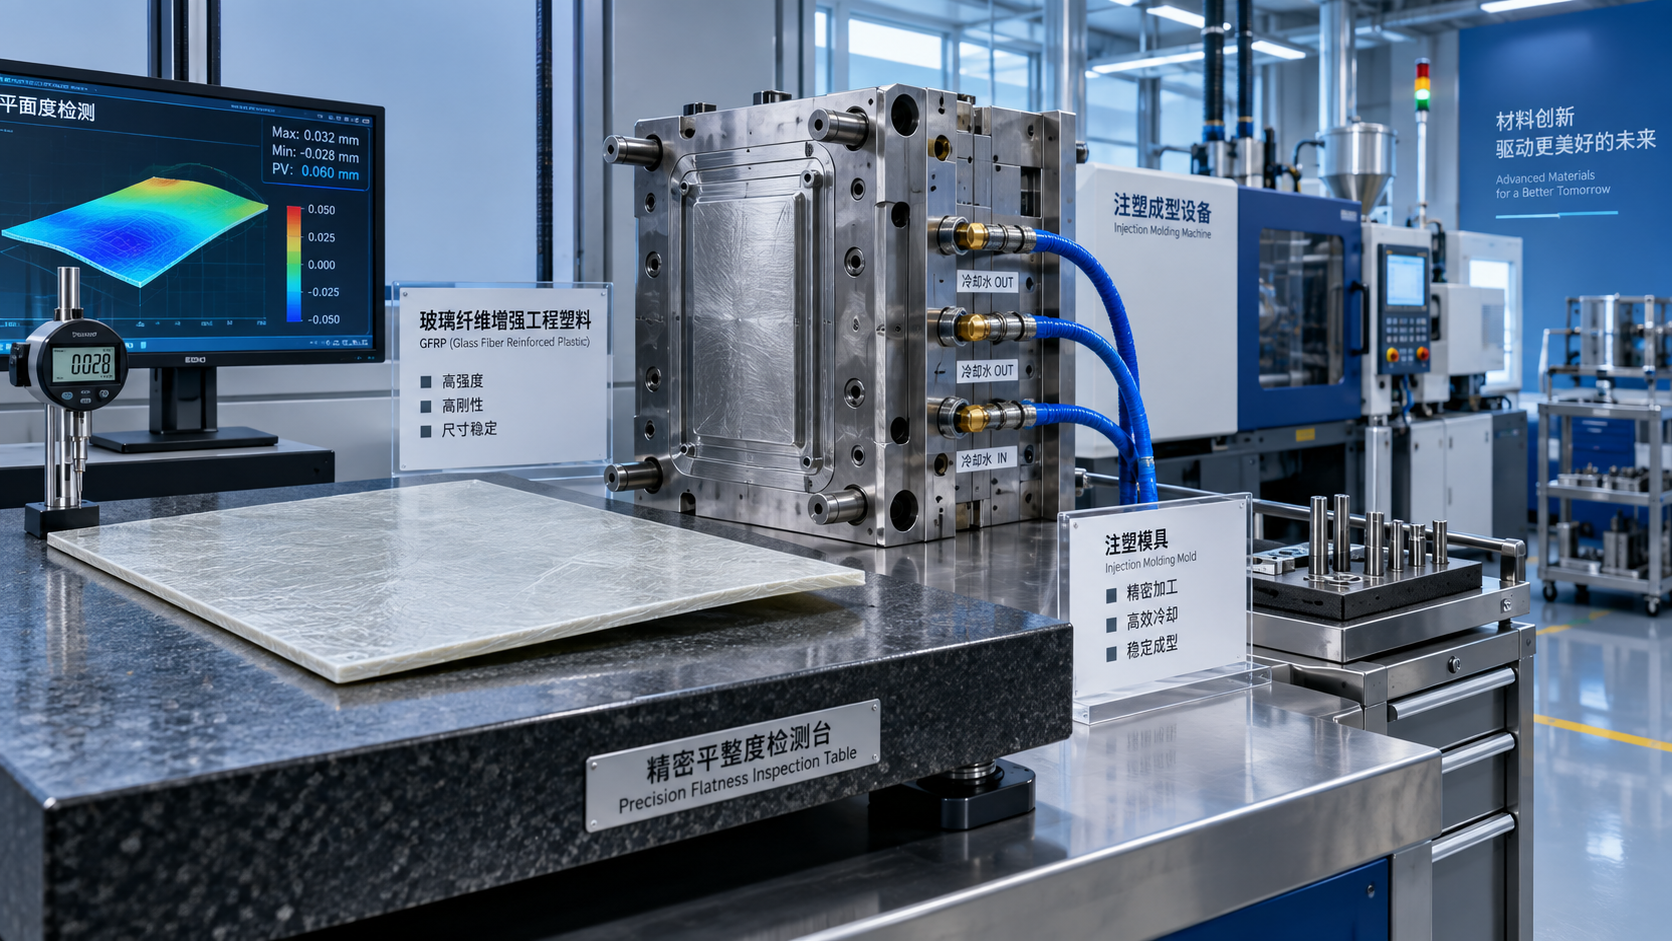
كيف يؤثر التدعيم بالألياف في الالتواء في اللدائن الهندسية
غالبًا ما يكون التدعيم بالألياف هو الحل المناسب عندما يحتاج جزء من اللدائن الهندسية إلى صلابة أو قوة أو ثبات أبعادي أعلى تحت الحمل أو مقاومة حرارية محسّنة. وتُستخدم مركبات البولي أميد وPBT وPPS وPET وغيرها المدعمة بالألياف الزجاجية على نطاق واسع في الأغلفة والحاملات والمكونات الكهربائية وأنظمة السيارات والمعدات الصناعية. ومع ذلك، فإن الألياف نفسها التي تمنح الجزء قدرة إنشائية قد تجعل سلوكه أثناء القولبة أقل تسامحًا.
والنتيجة هي الالتواء. فقد يخرج الجزء من القالب مقبولًا ظاهريًا، ثم يلتوي أو ينحني أو ينحرف عن متطلبات الاستواء الحرجة أثناء تبرده. وأحيانًا يستجيب المشغلون بزيادة ضغط الإمساك أو إطالة زمن التبريد. ورغم أهمية هذه الإعدادات، فإنها لا تعالج المشكلة الرئيسية في العديد من اللدائن الهندسية المحشوة بالألياف: لم يعد الانكماش منتظمًا في جميع الاتجاهات.
يساعد فهم العلاقة بين اتجاه الألياف وسلوك التدفق وتصميم القالب وظروف التبريد على التمييز بين مشكلة عملية قابلة للحل ومشكلة تتعلق بالتصميم أو اختيار المادة. كما يمنع الخطأ الشائع المتمثل في التعامل مع جميع حالات الالتواء باعتبارها مجرد مشكلة في إعدادات درجة الحرارة.
لماذا تغير الألياف سلوك الانكماش
تنكمش اللدائن الحرارية غير المحشوة عمومًا مع تبرد البوليمر من درجة حرارة المصهور إلى درجة حرارة الغرفة. وتضيف المواد شبه البلورية متغيرًا آخر لأن التبلور يساهم في تغير الحجم. وفي صفيحة بسيطة ذات تبريد متوازن، قد يكون هذا الانكماش قابلًا للتنبؤ نسبيًا. لكن التدعيم يغير هذا التوازن.
أثناء قولبة الحقن، تميل الألياف القصيرة إلى الاصطفاف مع تدفق المصهور. وفي اتجاه التدفق، تقيد الألياف مصفوفة البوليمر وتقلل الانكماش. أما عبر اتجاه التدفق، فيكون التقييد أضعف، ولذلك يكون الانكماش عادة أكبر. ويُسمى هذا الاختلاف بالانكماش متباين الخواص. وعندما ينكمش أحد أسطح الجزء أو مناطقه أو مسارات تدفقه بصورة مختلفة عن غيره، تتولد إجهادات داخلية. ثم ينحني المكون النهائي نحو الجانب أو الاتجاه ذي الانكماش الأكبر.
ولا يقتصر هذا التأثير على الألياف الزجاجية. إذ يمكن لألياف الكربون والتدعيم المعدني وأنظمة الألياف الطويلة والحشوات الهجينة جميعها أن تؤثر في الانكماش الاتجاهي. وتختلف نتائجها بسبب اختلاف طول الألياف ونسبة الأبعاد ومستوى التحميل والمعالجة السطحية والتفاعل مع مصفوفة البوليمر. ومع ذلك، تظل القاعدة العملية قائمة: التدعيم يحسن الخصائص الميكانيكية، لكنه يجعل تاريخ التدفق أكثر أهمية للسلوك الأبعادي.
لا يعني المحتوى الأعلى من الألياف تلقائيًا جزءًا أكثر استواءً. فقد يقلل الانكماش الكلي مع زيادة الفرق بين الانكماش الطولي والعرضي. وبالنسبة لمكون ضيق مزود بأضلاع، قد يكون ذلك قابلًا للإدارة. أما بالنسبة إلى لوح عريض ورقيق ذي مواصفة استواء صارمة، فقد يصبح الخطر الرئيسي في القولبة.
يتشكل اتجاه الألياف بفعل نمط الملء بالكامل
من السهل اعتبار اتجاه الألياف خاصية ثابتة للمادة، لكنه ليس كذلك. فالمادة توفر الألياف، بينما يحدد القالب والعملية جزءًا كبيرًا من ترتيبها النهائي. وعند جدار القالب، تميل الطبقة المتجمدة إلى حمل الألياف في اتجاه التدفق. أما في القلب، فقد يكون الاتجاه أكثر تعقيدًا، ولا سيما عندما يغير المصهور اتجاهه أو يمر عبر تضييق أو يلتقي بجبهة تدفق أخرى.
لذلك، يُعد موقع البوابة قرارًا أبعاديًا وليس مجرد قرار للملء. إذ إن بوابة حافة واحدة على غطاء مستطيل غالبًا ما تنشئ نمط اتجاه قويًا أحادي الاتجاه. وإذا كان الشكل الهندسي متماثلًا لكن الملء غير متماثل، فقد يلتوي الجزء رغم أن سماكة الجدار تبدو متوازنة. وقد تقلل البوابة المركزية أو البوابات المتعددة المتوازنة أو تعديل موضع البوابة أحيانًا من اختلال الاتجاه، لكن يجب أيضًا تقييم كل خيار من حيث خطوط الالتحام والمتطلبات الجمالية والتعبئة وتعقيد الأداة.
كما تعيد الأضلاع والبروزات والفتحات والانعطافات الحادة والتغيرات المفاجئة في السماكة توجيه التدفق. وتتبع الألياف هذا المسار وتُنشئ فروقًا موضعية في الصلابة. لذلك قد ينحني لوح مستوٍ بسبب ميزة على جانبه الخلفي حتى عندما يبدو السطح المرئي متجانسًا. وعندما تكون المحاكاة متاحة، يمكن أن يكون تحليل اتجاه الألياف والالتواء مفيدًا قبل قطع الفولاذ. ولا ينبغي أن تحل المحاكاة محل تجارب القولبة، لكنها ذات قيمة خاصة لمقارنة مفاهيم البوابات وتحديد المناطق التي يُرجح أن تتركز فيها اللاتناظرية الناتجة عن التدفق.
التفاعل بين التبريد والاتجاه
لا يكون الجزء المقولب مستقرًا أبعاديًا لحظة فتح القالب. إذ يعكس شكله النهائي توزيع درجات الحرارة والإجهاد المتبقي ومورفولوجيا البوليمر والتكييف بعد القولبة. ويضيف اتجاه الألياف صلابة في اتجاهات مفضلة، بينما يوفر التبريد غير المنتظم القوة التي تكشف هذا الاختلال.
إذا برد أحد جانبي الجزء أسرع من الآخر، فقد يتجمد مبكرًا ويحتجز حالة إجهاد مختلفة. ويمكن لدرجات حرارة أسطح القالب غير المتساوية، وتخطيط خطوط المياه الرديء، وقنوات التبريد المسدودة، وعدم انتظام التلامس حول الإدخالات، وظروف الإخراج غير المتكافئة أن تسهم جميعها في ذلك. وفي الراتنجات شبه البلورية، قد تؤثر درجة حرارة القالب أيضًا في التبلور. وقد تكون النتيجة جزءًا مقبولًا أبعاديًا عند الفحص، لكنه يتغير بعد التخزين أو التجميع أو التعرض للرطوبة أو الدورات الحرارية.
تحتاج المواد الحساسة للرطوبة إلى عناية خاصة. إذ يمكن للبولي أميد المدعم بالألياف الزجاجية أن يمتص الرطوبة بعد القولبة، مما يغير الأبعاد والاستجابة الميكانيكية. ويُعد تجفيف الراتنج بشكل صحيح ضروريًا لجودة المعالجة، لكنه لا يلغي الحاجة إلى تحديد الحالة التي تُقاس فيها الأبعاد. فقد يؤدي رسم يحدد الاستواء دون تحديد التكييف وتوقيت الفحص ودرجة الحرارة المرجعية إلى خلاف غير ضروري بين القائم بالقولبة ومورد المواد والمستخدم النهائي.
ما الذي ينبغي على المشغلين التحقق منه قبل تغيير إعدادات العملية
عند ظهور الالتواء، يكون الفحص المنهجي أسرع من التعديل العشوائي. تأكد مما إذا كان التشوه متكررًا من حيث الاتجاه والمقدار، وما إذا كان يحدث فورًا أو بعد التكييف، وما إذا كان متسقًا عبر التجاويف. ثم قارن سجل العملية الفعلي بنافذة المعالجة الموصى بها من مورد المواد. وينبغي مراجعة درجة حرارة المصهور ودرجة حرارة القالب وسرعة الحقن ومنحنى التعبئة وزمن التبريد واستقرار الوسادة معًا بدلًا من مراجعة كل منها على حدة.
- تحقق من رطوبة الراتنج والتلوث قبل افتراض أن العيب في الأداة.
- قارن التبريد من تجويف إلى آخر ودرجات حرارة القالب الفعلية وظروف تدفق المياه.
- افحص بقايا البوابة وعلامات التدفق ومواقع خطوط الالتحام وتوازن الملء بحثًا عن مؤشرات تغير سلوك التدفق.
- تحقق من أن إزالة الجزء وتجهيزات التثبيت والنقل على السير لا تفرض تشوهًا بينما لا يزال الجزء ساخنًا.
- قس الاستواء باستخدام طريقة دعم محددة؛ فقد تبدو الأجزاء المرنة وكأنها “تفشل” بسبب اختلاف تثبيتها أو دعمها أثناء الفحص.
يستحق ضغط التعبئة نهجًا متوازنًا. فقد تؤدي التعبئة غير الكافية إلى انكماش موضعي وتشوه مرتبط بالهبوط. وقد تضيف التعبئة المفرطة إجهادًا أو تخلق اختلالًا في منطقة البوابة أو تفاقم التشوه بعد الإخراج. والهدف ليس الوصول إلى أعلى ضغط ممكن، بل تحقيق كتلة مستقرة وأبعاد متسقة وشكل قابل للتكرار ضمن نافذة العملية المعتمدة.
اختيار المادة مهم، لكنه لا يصلح هندسة غير مناسبة
ينبغي أن يبدأ اختيار المركب بمتطلبات الخدمة الفعلية للجزء: الحمل ودرجة حرارة الخدمة والتعرض للمواد الكيميائية والمتطلبات الكهربائية والمظهر السطحي والتفاوتات البعدية وبيئة التكييف المتوقعة. وقد تكون درجة عالية الحشو مبررة لمكون حامل للأحمال، لكنها قد تكون خيارًا صعبًا بلا داعٍ لغطاء تجميلي رقيق. وعلى العكس، فإن خفض محتوى الألياف لحل الالتواء قد يضعف الصلابة بدرجة كافية لينتقل معها المشكلة من القولبة إلى التجميع أو الخدمة الميدانية.
وتحظى عائلة البوليمر بالأهمية نفسها. فقد تستجيب مادة غير متبلورة مدعمة ومادة شبه بلورية مدعمة بصورة مختلفة للأداة وظروف المعالجة نفسها. ويمكن للدرجات التي يُعلن عنها بأنها منخفضة الالتواء أو مستقرة أبعاديًا أن تكون نقاط بداية مفيدة، إلا أنه يجب التحقق من أدائها في الشكل الهندسي الفعلي. وغالبًا ما تعرض نشرات بيانات الموردين نطاقات الانكماش تحت ظروف اختبار محددة؛ وهي مفيدة للفرز، لكنها ليست ضمانًا لاستواء الجزء.
غالبًا ما يوفر تصميم الجزء أكبر تحسن. فسماكة الجدار الأكثر تجانسًا تقلل التبريد التفاضلي. وينبغي التحكم في سماكة الأضلاع نسبةً إلى الجدار الاسمي لتجنب إنشاء مقاطع سميكة تبرد لاحقًا. وتقلل الميزات المتماثلة ومسارات التدفق المتوازنة الانحياز الاتجاهي. وعندما يكون السطح المسطح الطويل أمرًا لا مفر منه، فقد يكون التقوس المسبق المحسوب أو ميزة الدعم أكثر فعالية من محاولة إزالة كل أثر للاتجاه عبر المعالجة.
المعايير وانضباط القياس
لا يوجد “رقم للالتواء” عالمي ينطبق على كل مكون مقولب. وينبغي أن تحدد متطلبات الرسم الخاصية ذات الصلة: الاستواء أو الاستقامة أو المقطع الجانبي أو الزاوية أو فجوة التجميع أو المحاذاة الوظيفية. وتحتاج طريقة الفحص إلى المستوى نفسه من الاهتمام. فقد يكون القياس في الحالة الحرة مناسبًا لجزء ما، بينما يجب فحص جزء آخر في تجهيز تجميع لأن الأداء الوظيفي يعتمد على طريقة تركيبه.
بالنسبة لمقارنة المواد، يمكن لطرق الاختبار المعترف بها للانكماش ومحتوى الألياف أن توفر لغة تقنية مشتركة، لكن قبول الأجزاء يجب أن يظل مرتبطًا بالرسم المتفق عليه وحالة القياس وخطة أخذ العينات. وعند توريد المكونات عبر الحدود، ينبغي أن تحدد الوثائق بوضوح تسمية الدرجة وإمكانية تتبع الدفعة ومتطلبات المناولة والوثائق التنظيمية المطبقة. وهذه الوضوح مفيد لمشغل يحل مشكلة خلية قولبة بقدر فائدته لفريق المشتريات أو الجودة الذي يراجع المواد الواردة.
وينطبق نهج التتبع نفسه على سلاسل توريد المواد الكيميائية. إذ تحتاج الشركة التي تتعامل مع مواد مرتبطة بالبوليمرات ومواد كيميائية متخصصة في الوقت نفسه إلى إبقاء حدود التطبيقات واضحة. على سبيل المثال، أكسيد النيوديميوم CAS#1313-97-9 هو مركب من العناصر الأرضية النادرة يُستخدم في مجالات مثل تلوين الزجاج والسيراميك والمكثفات الخزفية والتحفيز؛ وهو ليس بديلًا عن التدعيم بالألياف في البوليمرات المقولبة. ولا ترد الإشارة إليه هنا إلا للتذكير بأن هوية الدرجة وتوقعات النقاوة والتعبئة والوثائق يجب أن تتوافق مع التطبيق الفعلي بدلًا من فئة مواد واسعة.
مسار عملي للحصول على أجزاء أقل التواءً
النهج الأكثر موثوقية هو التعامل مع الالتواء باعتباره تأثيرًا منظوميًا. ابدأ بالتفاوت الوظيفي للجزء وحالة القياس. راجع الهندسة واتجاهات التدفق المحتملة. اختر مستوى تدعيم يدعم الأداء الميكانيكي دون إضافة لاتناظرية يمكن تجنبها. ثم أنشئ نافذة قولبة مستقرة مع تجفيف مضبوط وملء متوازن وتعبئة مناسبة وتبريد قالب متحقق منه. وإذا كان التغيير مطلوبًا، فغيّر متغيرًا مؤثرًا واحدًا في كل مرة وقارن الأجزاء بعد فترة التكييف نفسها.
بالنسبة إلى العديد من اللدائن الهندسية المدعمة، ليس السؤال الحاسم هو: “هل تسبب الألياف الالتواء؟” يمكن للألياف أن تسهم فيه، لكن السؤال الأكثر فائدة هو: “أين ستتجه الألياف، وأين سينكمش الجزء بصورة مختلفة، وكيف سيؤثر هذا الشكل في الوظيفة؟” وعندما تتضح هذه النقاط، يصبح الحل أكثر واقعية: أعد موضع البوابة، أو وازن مقطعًا من الجدار، أو صحح التبريد، أو راجع الدرجة، أو أعد تعريف شرط فحص غير واقعي.
ومع فرض التجارة الكيميائية العالمية متطلبات أكبر على استقرار التوريد والامتثال التنظيمي ووقت الاستجابة، يجب أن يكون دعم المواد محددًا تقنيًا أيضًا. تدعم Huafeng Chemical، التي تتخذ من شاندونغ، وهي مركز رئيسي للصناعة الكيميائية، مقرًا لها، العملاء في الخارج من خلال قدرات شاملة في التجارة الخارجية ومحفظة منتجات واسعة. وبالنسبة لمشروع بوليمر مدعم، تتمثل الخطوة التالية المفيدة في مواءمة درجة المادة وإرشادات المعالجة ووثائق الدفعة ومعايير قبول الأجزاء قبل بدء الإنتاج المنتظم، وليس بعد وصول الأجزاء الملتوية إلى التجميع النهائي.
أرسل استفسارك إلينا اليوم