التنقل السريع بين المنتجات
احصل على عرض سعر
كيف تتسبب الرطوبة في راتنج PET في حدوث عيوب أثناء القولبة بالحقن
يمكن للرطوبة في راتنج PET أن تحوّل بسرعة عملية قولبة بالحقن مستقرة إلى مصدر لعيوب مكلفة للمشغلين وفرق الإنتاج.
إن فهم كيفية تأثير التجفيف غير الصحيح في لزوجة المصهور وجودة السطح والأبعاد وقوة القطعة أمر أساسي للحفاظ على إنتاج ثابت ومنع الهدر الذي يمكن تجنبه.
لماذا تمثل الرطوبة مشكلة حرجة في معالجة راتنج PET
راتنج PET مادة استرطابية، ما يعني أن حبيباته تمتص الماء من الهواء المحيط أثناء التخزين والنقل والتغذية والتعرض عند ماكينة القولبة.
على عكس بعض المواد الحساسة للرطوبة، قد يبدو PET طبيعيًا قبل المعالجة حتى عندما يكون محتواه الداخلي من الرطوبة مرتفعًا بالفعل بدرجة لا تناسب القولبة.
عندما يدخل راتنج PET الرطب إلى الأسطوانة المسخنة، يتفاعل الماء الممتص مع سلاسل البوليمر عبر التحلل المائي، مما يخفض الوزن الجزيئي بشكل دائم أثناء الانصهار.
هذه ليست مجرد مشكلة تجميلية. فالتحلل المائي يغير الراتنج نفسه، لذلك لا يمكن لزيادة ضغط الحشو أو تغيير درجة حرارة القالب استعادة الأداء بالكامل.
غالبًا ما يلاحظ المشغلون أولًا عدم استقرار الإنتاج بدلًا من عيب واحد واضح. فقد يتغير وزن الحقنة وموضع الوسادة وسلوك الملء ومظهر القطعة معًا.
مبدأ تشغيلي مفيد وبسيط: إذا ظهرت فجأة على قطع PET عيوب تجميلية وضعف ميكانيكي، فتحقق من ظروف التجفيف قبل تعديل معلمات القولبة.
ما الذي يحدث لراتنج PET عند عدم تجفيفه بشكل صحيح
توفر سلاسل بوليمر PET قوة المصهور اللازمة للملء والحشو والتصلب المتحكم فيها. ويكسر الماء تلك السلاسل عند درجات حرارة المعالجة المرتفعة.
مع انخفاض طول السلسلة، تنخفض لزوجة المصهور. وقد تتدفق المادة بسهولة أكبر، لكن هذا التحسن الظاهري يشير عادةً إلى التدهور وليس إلى تحسن المعالجة.
يمكن لـ PET منخفض اللزوجة ملء المناطق الرقيقة بسرعة، لكنه قد يؤدي إلى حشو غير متسق وزوائد مفرطة وضعف استقرار الأبعاد وانخفاض مقاومة الإجهاد.
يقلل التحلل المائي أيضًا اللزوجة الجوهرية، التي يُشار إليها عادةً بـ IV. وبما أن IV ترتبط بالوزن الجزيئي، فإن الانخفاض القابل للقياس في IV يؤكد أن المعالجة الحرارية تسببت في تدهور البوليمر.
يصبح التدهور أشد عندما يبقى الراتنج رطبًا لفترات أطول في قادوس ساخن أو عنق التغذية أو الأسطوانة أو منطقة برغي راكدة.
يمكن لدرجات حرارة الأسطوانة العالية تسريع التفاعل، لكن درجة الحرارة وحدها ليست السبب الجذري. يستطيع راتنج PET المجفف بشكل صحيح تحمل درجات حرارة المعالجة العادية.
لهذا السبب، قد يؤدي خفض إعدادات الأسطوانة إلى إخفاء الأعراض مؤقتًا مع خلق مشكلات أخرى، بما فيها عدم اكتمال الملء وضعف خطوط اللحام وعدم كفاية نسخ تفاصيل السطح.
عيوب القولبة بالحقن الشائعة الناتجة عن الرطوبة
علامات التشعب والخطوط الفضية والتخطيط السطحي
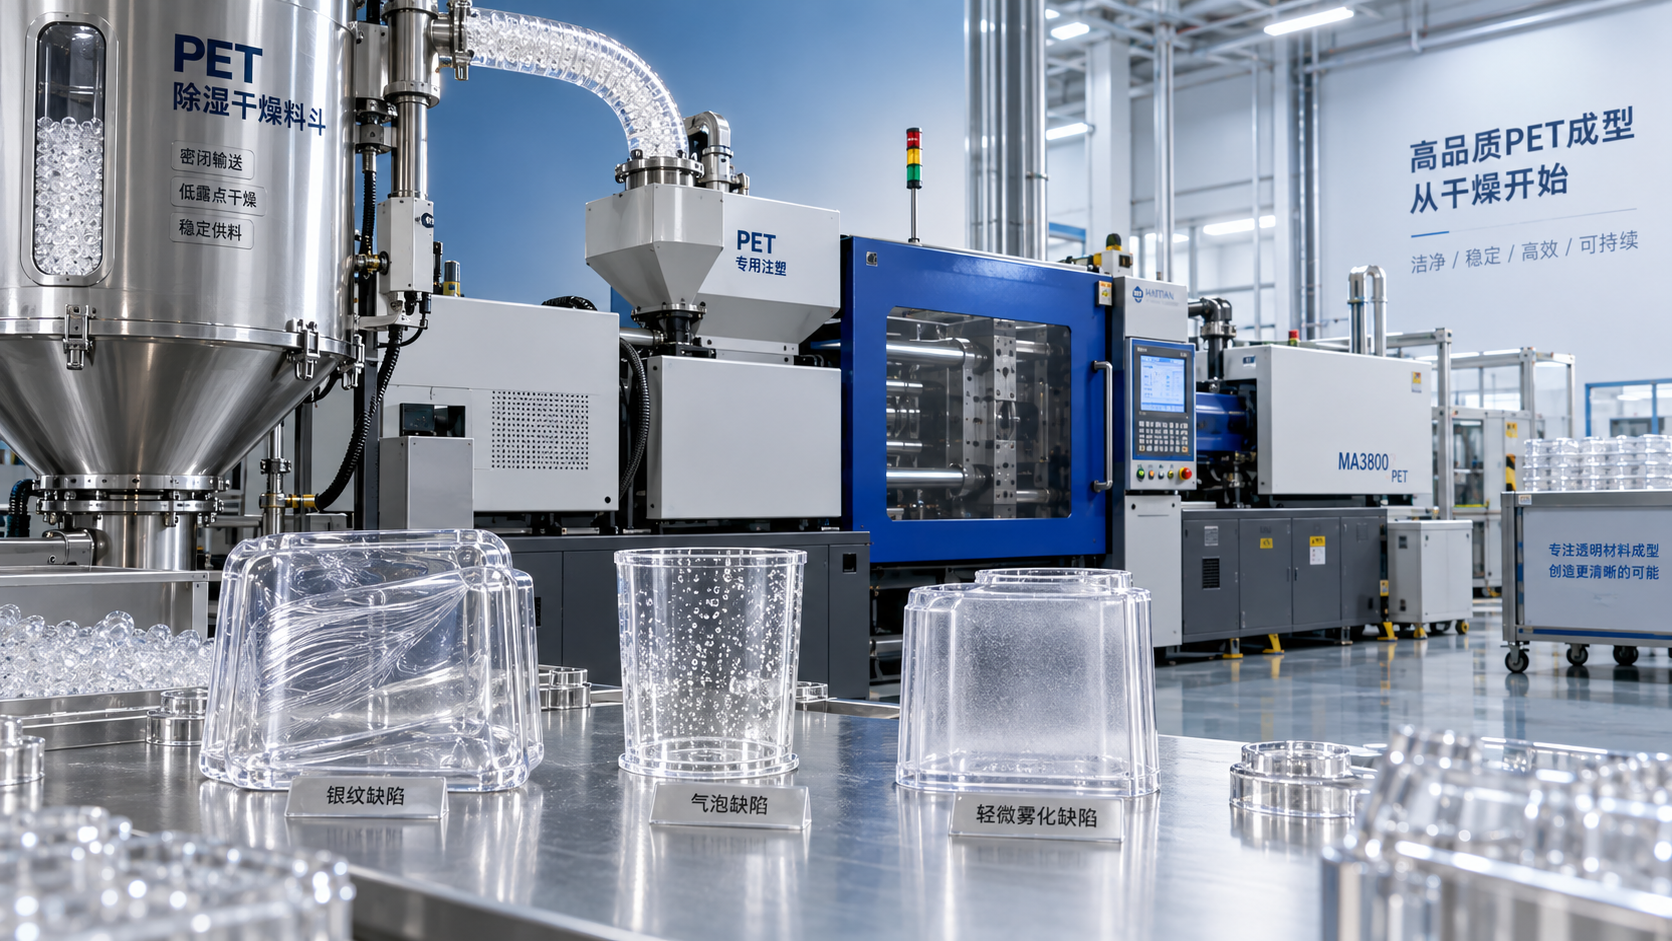
تُعد علامات التشعب من أكثر عيوب PET المرتبطة بالرطوبة سهولة في التعرّف. وتظهر كأنماط فضية أو بيضاء أو شبيهة بالخطوط تمتد من اتجاه تدفق المصهور.
يتحول الماء إلى بخار داخل المصهور الساخن. وعندما يدخل المصهور إلى التجويف، يُحدث البخار المحبوس خطوطًا ظاهرة قرب البوابات أو المقاطع الرقيقة أو جبهات التدفق.
قد تنتج علامات مشابهة أيضًا عن التلوث أو سوء التهوية أو القص المفرط. ومع ذلك، ينبغي فحص الرطوبة أولًا عندما تكون سجلات تجفيف PET غير مؤكدة.
الفقاعات والفراغات والبثور
يمكن للبخار المتولد عن الرطوبة أن يشكل فقاعات داخلية أو بثورًا سطحية. وقد تظهر هذه العيوب فورًا أو تظهر لاحقًا بعد أن تبرد القطع وتستقر.
تجعل مكونات PET الشفافة الفقاعات غير مقبولة بشكل خاص، لأن حتى الفراغات الصغيرة تقلل الشفافية وتسبب تشوهًا بصريًا وتضعف المنتج المصبوب النهائي.
تكون القطع ذات الجدران السميكة معرضة للخطر بشكل خاص لأن الطبقة الخارجية قد تتجمد قبل خروج الغازات الداخلية، مما يترك فراغات تحت سطح يبدو مقبولًا ظاهريًا.
انخفاض القوة والهشاشة
قد يبدو PET المتحلل مائيًا مقبولًا لكنه يفشل أثناء الاستخدام. إذ إن انخفاض الوزن الجزيئي يقلل مقاومة الصدمات وأداء الشد وعمر الكلال ومقاومة التشقق.
هذه المخاطر مهمة للحاويات والمكونات الكهربائية وقطع السيارات وعناصر الأجهزة وأي منتج مصبوب يتعرض لأحمال متكررة أو تغيرات في درجة الحرارة.
لا ينبغي للمشغلين اعتبار عينة نظيفة بصريًا دليلًا على كفاية التجفيف. فقد تكون الاختبارات الميكانيكية أو مراقبة IV ضرورية للتطبيقات الحرجة.
تغير اللون والضبابية
يمكن أن تسهم الرطوبة الزائدة في الاصفرار والضبابية وانخفاض الوضوح، خاصة عندما يسمح زمن المكوث الطويل باستمرار التحلل المائي والتدهور الحراري الثانوي.
قد يزداد تغير اللون سوءًا عند وجود مواد معاد طحنها أو مركزات لونية أو إضافات غير متوافقة، مما يجعل الفصل المنضبط للمواد وتجفيفها أكثر أهمية.
الزوائد وانحراف الأبعاد وتغير وزن القطعة
عندما تخفض الرطوبة لزوجة المصهور، يمكن للبوليمر دخول الفجوات بسهولة أكبر. وقد تزداد الزوائد حتى مع بقاء قوة الإغلاق وإعدادات القولبة دون تغيير.
يمكن لانخفاض اللزوجة أن يغير أيضًا سلوك الحشو. وقد يلاحظ المشغلون عدم اتساق وزن القطعة وتغير الانكماش وعدم استقرار الأبعاد أو الالتواء بعد التبريد.
غالبًا ما يُشخص خطأً أن هذه الأعراض ناتجة عن تآكل القالب أو مشكلات التحكم بالضغط. ويمكن لمراجعة سجل المادة أن تمنع إجراء تغييرات غير ضرورية على القوالب أو المعدات.
كيفية التمييز بين عيوب الرطوبة ومشكلات العملية الأخرى
تتعدد أسباب كثير من عيوب القولبة بالحقن، لذا ينبغي أن يعتمد التشخيص على الأدلة لا على المظهر وحده. ابدأ بقياس الرطوبة والتحقق من التجفيف.
استخدم جهاز تحليل رطوبة مناسبًا لـ PET وقِس الحبيبات عند الماكينة، وليس فقط المادة المأخوذة من عبوات المستودع غير المفتوحة.
بالنسبة للعديد من درجات PET المستخدمة في القولبة بالحقن، يستهدف المعالجون عادةً محتوى رطوبة أقل من 50 ppm قبل القولبة. اتبع دائمًا ورقة البيانات الفنية لمورد الراتنج.
إذا كانت الرطوبة المقاسة مرتفعة، فصحح عملية التجفيف أولًا وصُب عينات مقارنة مضبوطة قبل تغيير إعدادات الضغط أو السرعة أو درجة الحرارة أو القالب.
سجل التاريخ ورقم الدفعة ونتيجة الرطوبة ودرجة حرارة المجفف ونقطة الندى وزمن المكوث وطريقة تحميل القادوس ونمط العيب الملحوظ لكل تحقيق.
يساعد هذا النهج المنظم في التمييز بين الراتنج الرطب وسوء التهوية أو التلوث أو القص المفرط أو المواد المعاد طحنها المتدهورة أو حلقات عدم الرجوع البالية أو التحكم غير الصحيح في درجة حرارة القالب.
من الاختبارات التشخيصية السريعة صب القطع باستخدام PET بكر جاف مؤكد تحت ظروف لم تتغير. إن تحسن الوضوح والاستقرار يشير بقوة إلى تأثير الرطوبة.
تجفيف راتنج PET بشكل صحيح قبل القولبة بالحقن
يجب تجفيف راتنج PET باستخدام معدات تجفيف بمادة مجففة قادرة على توفير هواء ذي نقطة ندى منخفضة باستمرار، بدلًا من استخدام قادوس هواء ساخن أساسي وحده.
يزيل الهواء الساخن الرطوبة السطحية ببطء، لكنه قد لا يخفض الرطوبة الداخلية بدرجة كافية. توفر المجففات ذات المادة المجففة هواءً جافًا يدعم إزالة الرطوبة بفعالية.
تقع ظروف تجفيف PET النموذجية غالبًا في نطاق 150 إلى 180 درجة مئوية لمدة أربع إلى ست ساعات، حسب الدرجة وحجم الحبيبات والمعدات والرطوبة الأولية.
هذه القيم مراجع تشغيلية وليست تعليمات عامة. فقد تتسبب الحرارة المفرطة أو زمن المكوث المفرط في التصاق الحبيبات أو اصفرارها أو تدهورها قبل بدء القولبة.
يجب أن يكون تدفق الهواء في المجفف كافيًا لحجم القادوس ومعدل الإنتاج. ولا يمكن لدرجة حرارة مضبوطة بشكل صحيح أن تعوض تدفق الهواء الضعيف أو معدات التجفيف المحملة فوق طاقتها.
نقطة الندى مهمة بالقدر نفسه. تستهدف كثير من عمليات تجفيف PET هواءً مجففًا بنقطة ندى تبلغ سالب 40 درجة مئوية أو أقل.
راقب نقطة الندى الفعلية عند المجفف، وليس فقط نقطة ضبط وحدة التحكم. فقد تتسبب المادة المجففة المشبعة أو تسربات الهواء أو التجديد الضعيف في إخفاقات تجفيف خفية.
يبدأ زمن التجفيف فقط بعد وصول الحبيبات إلى درجة حرارة المادة المستهدفة. إن تحميل مادة باردة في القادوس لا يعني أنها جاهزة فورًا.
حافظ على نظام الوارد أولًا يُصرف أولًا متى أمكن. فقد تؤدي أزمنة المكوث المختلطة إلى جفاف جزء من القادوس بينما تظل المادة المضافة حديثًا رطبة.
ممارسات مناولة المواد التي تمنع امتصاص الرطوبة
يمكن أن يضيع التجفيف الصحيح بسرعة عند تعرض الحبيبات الساخنة والجافة لهواء المصنع الرطب. احمِ الراتنج من تفريغ المجفف حتى القولبة.
استخدم أنظمة نقل محكمة الغلق أو مصممة بشكل صحيح ذات حلقة مغلقة حيثما كان ذلك عمليًا. إذ تضيف حاويات النقل المفتوحة وتحميل القادوس غير المغطى تعرضًا غير ضروري للرطوبة.
أبقِ أغطية القادوس مغلقة وافحص الأختام حول وصلات اللودر ونوافذ الرؤية وخطوط التفريغ وخراطيم المواد. يمكن للتسربات الصغيرة أن تؤثر في عمليات الإنتاج الطويلة.
لا تترك راتنج PET المجفف في صناديق مفتوحة بجوار المكبس. إذ يمكن للراتنج أن يبدأ في امتصاص الرطوبة مجددًا قبل الوردية التالية أو تغيير الإنتاج.
عند تغيير دفعات المواد، ضع بطاقات واضحة على الحاويات تتضمن درجة الراتنج واللون ودفعة المورد ووقت بدء التجفيف وحالة اختبار الرطوبة المؤكدة.
تتطلب المواد المعاد طحنها تحكمًا منفصلًا لأنها قد تحمل رطوبة أو غبارًا أو جسيمات دقيقة أو تلوثًا أو سجلًا حراريًا سابقًا. لا تفترض أن المادة المعاد طحنها جافة لأنها صُبت سابقًا.
حد من نسبة المواد المعاد طحنها وفقًا لمتطلبات المنتج وإرشادات المورد. ويمكن للمستويات العالية من المواد المعاد طحنها أن تضخم تباين اللزوجة وتحجب سبب العيوب.
ينطبق الانضباط في التخزين على المواد الكيميائية عمومًا. على سبيل المثال، تتطلب المنتجات الاسترطابية مثلكبريتيد الصوديوم CAS#1313-82-2 مناولة محكمة التحكم لأن التعرض للرطوبة يمكن أن يسبب مخاطر جسيمة تتعلق بالسلامة والجودة.
ظروف الماكينة التي قد تزيد من ضرر الرطوبة
حتى PET المجفف بشكل كافٍ قد يتدهور عندما تخلق ظروف الماكينة تعرضًا حراريًا مفرطًا. ينبغي أن تتوافق الأسطوانة مع حجم الحقنة الفعلي وزمن الدورة.
تزيد الحقن الصغيرة جدًا في أسطوانة كبيرة من زمن المكوث. وتبقى المادة منصهرة لمدة أطول، مما يزيد احتمالية التدهور الحراري وتكوّن الأسيتالديهيد.
تجنب فترات التوقف الطويلة مع وجود PET في الأسطوانة. اتبع إجراءً معتمدًا للتطهير أو الإيقاف عند توقف الإنتاج، خاصة عند درجات حرارة المعالجة المرتفعة.
يمكن لضغط الرجوع العالي وسرعة البرغي المفرطة والفوهات المقيدة والبوابات الضيقة أن تضيف حرارة ناتجة عن القص. وقد تزيد هذه الظروف العيوب التي بدأت بالفعل بسبب الرطوبة.
تحقق من وجود مناطق ميتة حول عنق التغذية وطرف البرغي وصمام عدم الرجوع والفوهة ونظام القنوات الساخنة. يتدهور PET الراكد ويلوث المصهور الجديد.
تبقى تهوية القالب مهمة. فالتهوية الجيدة لا تصحح الراتنج الرطب، لكن التهوية الضعيفة يمكن أن تزيد علامات الغاز وتجعل التشعب المرتبط بالرطوبة أكثر وضوحًا.
استخدم ملفات تعريف مستقرة لدرجة حرارة المصهور بدلًا من مطاردة العيوب قصيرة الأجل بتغييرات كبيرة في درجة الحرارة. فالتعديلات المتكررة تجعل تحليل السبب الجذري أقل موثوقية.
تسلسل عملي لاستكشاف الأخطاء وإصلاحها للمشغلين
عند ظهور التشعب أو الفقاعات أو الضبابية أو القطع الهشة أو الوزن غير المستقر، ابدأ بتسلسل منضبط لاستكشاف الأخطاء وإصلاحها بدلًا من ضبط كل إعداد للماكينة دفعة واحدة.
أولًا، افحص المادة الخام. أكد درجة PET وهوية الدفعة وحالة التغليف والتعرض أثناء التخزين ونسبة المواد المعاد طحنها وما إذا كانت الحبيبات قد تُركت دون تغطية.
ثانيًا، قِس رطوبة الراتنج عند مدخل الماكينة. قارن النتيجة بمتطلبات المورد واحتفظ بالقراءة ضمن سجل التشغيل.
ثالثًا، تحقق من أداء المجفف. افحص درجة حرارة الهواء الفعلية ونقطة الندى وتدفق الهواء ودورة التجديد وزمن المكوث في القادوس وحالة المرشح وممارسة التحميل.
رابعًا، صُب عينة محدودة بعد تأكيد التجفيف. حافظ على استقرار إعدادات الحقن الرئيسية بحيث يمكن إرجاع تغيرات جودة القطعة إلى حالة المادة.
خامسًا، قيّم المظهر والوظيفة معًا. افحص الوضوح والخطوط والفقاعات والزوائد والأبعاد ووزن القطعة وجودة البوابة وسلوك الكسر عند الاقتضاء.
سادسًا، افحص ظروف العملية فقط بعد السيطرة على مشكلة الرطوبة. راجع زمن المكوث وملف الأسطوانة واسترداد البرغي وضغط الرجوع وتهوية القالب.
يقلل هذا الترتيب تجارب الإنتاج المهدرة. كما يحمي المشغلين من تحميلهم مسؤولية العيوب الناتجة في المراحل السابقة عن إخفاقات التخزين أو التجفيف أو مناولة المواد.
إنشاء روتين موثوق لمراقبة جودة راتنج PET
تعتمد قولبة PET الموثوقة على ضوابط قابلة للتكرار، وليس على ذاكرة المشغل. يجب أن تحدد معايير التجفيف المكتوبة كل درجة من الراتنج ونطاق الرطوبة المقبول وتكرار التحقق.
درّب المشغلين على التعرف إلى إشارات العيوب المبكرة، لا سيما التخطيط الخفيف وتغير الشفافية وتقلب موضع الوسادة والرائحة غير المعتادة وتغير سلوك استرداد البرغي.
أنشئ إنذارات أو إجراءات استجابة موثقة لانحرافات نقطة الندى وإخفاقات صيانة المجفف وتسربات الناقل والتعرض غير المخطط له للمادة المجففة للهواء الرطب.
نسق مع قسم المشتريات والموردين عندما تتكرر مشكلات الرطوبة. إذ يمكن لجودة التغليف وظروف النقل ورطوبة المستودع واتساق الدفعات أن تؤثر في نتائج القولبة قبل بدء الإنتاج.
بالنسبة لسلاسل توريد المواد الكيميائية الموجهة للتصدير، تعد الوثائق والتواصل السريع مهمين لأن المعالجين يحتاجون إلى معلومات مواد قابلة للتتبع للحفاظ على عمليات مستقرة ومتوافقة عبر المواقع.
تكلف اختبارات الرطوبة الروتينية أقل بكثير من فرز القطع المعيبة أو إعادة تشغيل القوالب أو التحقيق في الأعطال الميدانية أو فقدان وقت الإنتاج بعد شكوى بشأن الجودة.
الخلاصة
تتسبب الرطوبة في راتنج PET في عيوب لأن الماء يحلل البوليمر مائيًا أثناء الانصهار، مما يقلل الوزن الجزيئي وقوة المصهور ومظهر القطعة والأداء الميكانيكي.
بالنسبة لمشغلي القولبة بالحقن، تتمثل الاستجابة الأكثر فعالية في قياس الرطوبة والتحقق من التجفيف بالمادة المجففة وحماية الحبيبات المجففة من الهواء الرطب وتوثيق ظروف العملية.
عند حدوث عيوب PET، لا تعوض فورًا بتغييرات الضغط أو درجة الحرارة. أكد حالة الراتنج أولًا، ثم أجرِ تعديلات محكومة على الماكينة استنادًا إلى الأدلة.
ينتج عن روتين منضبط للتجفيف والمناولة قطع أوضح وأبعاد أكثر استقرارًا ومنتجات مصبوبة أقوى ومعدلات هدر أقل وعملية قولبة بالحقن أكثر قابلية للتنبؤ.
أرسل استفسارك إلينا اليوم