التنقل السريع بين المنتجات
احصل على عرض سعر
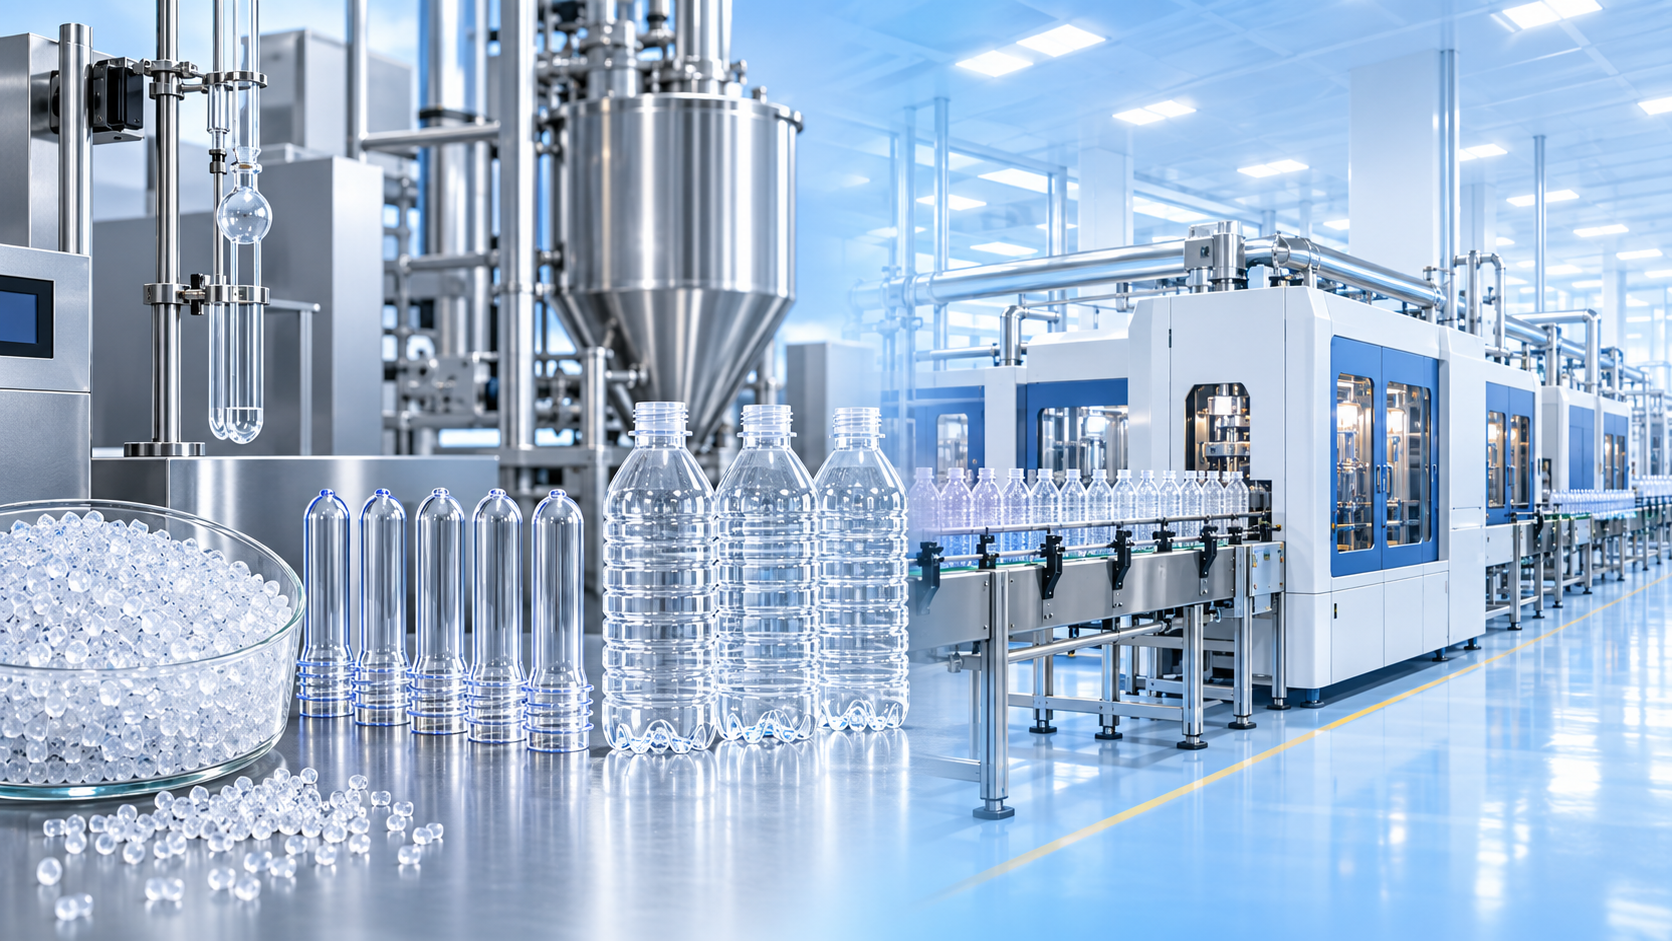
بالنسبة للمقيّمين الفنيين الذين يختارون راتنج PET لإنتاج الزجاجات، فإن اللزوجة الجوهرية (IV) هي أكثر من مجرد رقم في شهادة التحليل. فهي مؤشر عملي على الوزن الجزيئي للبوليمر، وسلوك المصهور، والاستجابة لقولبة التمدد بالنفخ، وقدرة الزجاجة النهائية على تحمل التعبئة والتوزيع والاستخدام من قبل المستهلك. وقد يكشف الراتنج الذي يبدو مقبولاً من حيث السعر وحده عن مشكلات لاحقاً، مثل عدم استقرار معالجة القوالب الأولية، أو ضعف أداء مقاومة الحمل العلوي، أو العكارة المفرطة، أو الاستهلاك غير الضروري للمواد.
في البولي إيثيلين تيرفثالات المخصص للزجاجات، تساعد قيمة IV المناسبة على تحقيق التوازن بين أهداف متنافسة: المعالجة السريعة مقابل قوة المصهور، وخفض الوزن مقابل الصلابة، والوضوح مقابل المتانة، وكفاءة الإنتاج مقابل هامش أمان الاستخدام النهائي. ولذلك فإن أفضل درجة ليست دائماً المادة ذات أعلى قيمة IV. بل هي الدرجة التي تتوافق بنيتها الجزيئية مع تصميم الزجاجة، وظروف التشكيل، وفئة المنتج، ومتطلبات الجودة.
اللزوجة الجوهرية: قياس جزيئي له آثار على أرضية المصنع
تصف اللزوجة الجوهرية مساهمة جزيئات PET المذابة في لزوجة محلول مخفف تحت ظروف اختبار محددة. ولأن سلاسل البوليمر الأطول تزيد عموماً من لزوجة المحلول، تُستخدم IV عادةً كمقياس غير مباشر لمتوسط الوزن الجزيئي. وبالنسبة لراتنج PET، تعني قيمة IV الأعلى عادةً سلاسل أطول، وتشابكاً أكبر بين الجزيئات، ومقاومة أعلى للتشوه في المصهور وفي العبوة النهائية.
ويكتسب هذا الفرق أهمية لأن الزجاجة لا تُشكّل بالقولبة ببساطة؛ بل تُنتج عبر سلسلة من الأحداث الحرارية والميكانيكية. يُجفف الراتنج، ويُصهر، ويُحقن في قوالب أولية، ثم يُعاد تسخينه، ويُمدد محورياً وشعاعياً، ثم يُنفخ مقابل سطح القالب. وتفرض كل مرحلة متطلبات مختلفة على البوليمر. وتؤثر IV في كيفية تدفق المادة أثناء قولبة الحقن ومدى كفاءتها في تطوير التوجيه الجزيئي أثناء قولبة التمدد بالنفخ.
غالباً ما تتم مناقشة راتنج PET التجاري المخصص للزجاجات ضمن نطاقات IV بدلاً من قيمة ثابتة واحدة. فقد تتراوح درجات زجاجات المشروبات العامة تقريباً بين أواخر نطاق 0.70 وأوائل نطاق 0.80 dL/g، بينما قد تتطلب التطبيقات التي تحتاج إلى قوة معززة أو مقاومة لإعادة التعبئة أو أداء للحاويات الكبيرة قيماً أعلى. وتُعد هذه النطاقات نقاط بداية مفيدة وليست مواصفات عالمية. إذ تؤثر طريقة الاختبار، وتركيبة الراتنج، وهندسة القالب الأولي، ومعدات المعالجة، ومعيار قبول العميل في تحديد ما هو مناسب.
ما الذي يتغير عند تغير IV؟
من السهل التعامل مع IV كمقياس مباشر مفاده أن القيمة الأعلى أفضل. لكن الواقع هو أن كل زيادة تجلب فوائد ومقايضات معاً.
IV أقل: تدفق أسهل وهامش بنيوي أضيق
تتميز درجة PET ذات IV المنخفضة عموماً بلزوجة مصهور أقل. وأثناء قولبة الحقن، يمكن أن يدعم ذلك ملء التجاويف بسهولة أكبر وقد يقلل متطلبات الضغط، ولا سيما في مقاطع القوالب الأولية الأرق أو الأكثر تعقيداً. ومع ذلك، يمكن أن يؤدي الوزن الجزيئي الأقل نفسه إلى خفض قوة المصهور وترك قدرة تحمل أقل للتاريخ الحراري أو التعرض للرطوبة أو خفض الوزن بشكل مكثف.
في الزجاجة النهائية، قد يظهر عدم كفاية IV للتطبيق في صورة انخفاض قوة الحمل العلوي، أو مقاومة صدمات أقل، أو مقاومة أضعف للتشقق الإجهادي، أو أداء أقل موثوقية تحت الضغط الداخلي. وأثناء قولبة التمدد بالنفخ، قد لا تحتفظ المادة بالقوة الكافية ضمن نطاق التمدد، مما يجعل التحكم في توزيع سماكة الجدار أكثر صعوبة. وقد تبدو الزجاجة شفافة وجذابة فوراً بعد الإنتاج، لكنها تحمل احتياطياً في الأداء أقل مما تتطلبه سلسلة التوزيع.
IV أعلى: شبكة جزيئية أقوى ومعالجة أكثر تطلباً
يوفر الراتنج ذو IV الأعلى عادةً قوة مصهور محسنة ويمكن أن يدعم زجاجات ذات متطلبات ميكانيكية أكبر. وغالباً ما يؤخذ في الاعتبار عندما يعمل المهندسون على أحجام أكبر، أو حاويات قابلة للإرجاع، أو مشروبات غازية، أو ظروف لوجستية صعبة، أو تصميمات بسماكة جدار مخفضة. وعند معالجته بصورة صحيحة، يمكن أن يسهم في تكوين هياكل موجهة أقوى بعد النفخ.
ومع ذلك، فإن الوزن الجزيئي الأعلى يزيد أيضاً لزوجة المصهور. وقد تتطلب قولبة الحقن ضغطاً أكبر، أو تعديل درجات حرارة الأسطوانة، أو التحكم في زمن المكوث لفترة أطول، أو مراجعة استراتيجيات البوابة والتبريد. وإذا لم تُضبط العملية وفقاً لذلك، فقد تواجه الفرق الفنية ملئاً غير مكتمل، أو استهلاكاً أعلى للطاقة، أو تفاوتاً في وزن القوالب الأولية، أو تدهوراً حرارياً يمكن تجنبه. لم يفشل الراتنج؛ بل لم يتم التوافق بين الراتنج والعملية.
لا تتعرض الزجاجة لقيمة IV الاسمية للراتنج، بل لقيمة IV المتبقية بعد المعالجة
هذه إحدى أهم النقاط في تقييم الموردين. يكون PET حساساً للتحلل المائي عند وجود الرطوبة في درجات حرارة معالجة المصهور. إذ يكسر الماء سلاسل البوليمر، مما يخفض الوزن الجزيئي وبالتالي يقلل IV. وحتى الدرجة المختارة جيداً عند الاستلام قد تفقد جزءاً مؤثراً من إمكانات أدائها إذا كان التجفيف غير كافٍ أو إذا تعرضت المادة لهواء رطب قبل المعالجة.
لهذا السبب، يجب ألا تُقيّم IV الواردة بمعزل عن غيرها. وينبغي للفرق الفنية مراعاة مسار IV بأكمله:
- هدف IV الذي يعلنه المورد والنطاق المسموح به؛
- الاتساق من دفعة إلى أخرى، وليس مجرد قيمة تمثيلية واحدة؛
- ظروف التجفيف والرطوبة المتبقية المؤكدة قبل القولبة؛
- زمن المكوث وملف درجات الحرارة في وحدة الحقن؛
- IV بعد المعالجة أو الاحتفاظ بالوزن الجزيئي عندما يكون التطبيق حساساً؛
- العلاقة بين جودة القالب الأولي وأداء الزجاجة الفعلي.
عملياً، قد يكون الراتنج ذو IV الاسمية الأقل قليلاً لكن مع اتساق ممتاز وسلوك تجفيف مضبوط جيداً أكثر فائدة من مادة ذات IV اسمية أعلى مع تباين واسع بين الدفعات. تعمل مصانع الإنتاج ضمن نوافذ تشغيل، لا ضمن مُثل مختبرية. ويتيح الراتنج المستقر بقاء هذه النوافذ قابلة للتنبؤ.
مطابقة IV لراتنج PET مع تطبيق الزجاجة
تبدأ الدرجة المناسبة بدورة التشغيل الفعلية للعبوة. فزجاجة مياه غير غازية تُملأ في درجة حرارة محيطة لها ملف مخاطر مختلف عن زجاجة مشروبات غازية، أو حاوية عصير للتعبئة الساخنة، أو عبوة زيت طعام واسعة الفوهة. ويجب أن يبدأ التقييم الفني بتحديد مواضع احتمال فشل الزجاجة، بدلاً من طلب أعلى IV متاحة.
بالنسبة للعبوات الغازية، قد يؤدي اختيار IV دون فحص مقاومة الضغط والزحف إلى قرار غير مكتمل. أما بالنسبة لزجاجات المياه غير الغازية خفيفة الوزن، فقد يكون السؤال الرئيسي هو ما إذا كان الراتنج المختار يستطيع الحفاظ على أداء الحمل العلوي والسقوط عند الوزن المستهدف بالغرام. وفي تطبيقات التعبئة الساخنة، تكون IV ذات صلة لكنها لا يمكن أن تحل محل تقييم التبلور، وقابلية التثبيت الحراري، والتصميم الحراري الكامل للعبوة.
تؤثر IV في الوضوح، لكن الوضوح ليس مواصفة IV
غالباً ما تُناقش شفافية الزجاجة إلى جانب اللزوجة الجوهرية، إلا أن العلاقة غير مباشرة. تعتمد زجاجات PET الشفافة على نقاء الراتنج، ومستوى الأسيتالديهيد، والتحكم بالرطوبة، والتاريخ الحراري، وتجنب التلوث، وظروف التبريد، والتوجيه المتحقق أثناء النفخ. وقد تسهم IV غير المناسبة في عدم استقرار المعالجة الذي يضر بالمظهر، لكن IV المرتفعة وحدها لا تضمن وضوحاً لامعاً.
وبالمثل، لا ينبغي إلقاء اللوم على IV في العكارة قبل التحقيق في الأسباب الأخرى. إذ يمكن أن تؤثر إعادة الطحن المفرطة، والتلوث ببوليمرات غريبة، وسوء التجفيف، وارتفاع درجة حرارة المصهور، والمواد المتدهورة، وظروف إعادة التسخين غير المتسقة، جميعها في الجودة البصرية. وينبغي للمقيّمين الفنيين طلب حزمة خصائص أوسع، تشمل قيم اللون، والتحكم في النقاط السوداء عند الاقتضاء، وحدود الأسيتالديهيد لتطبيقات المياه الحساسة، ووثائق حالة الراتنج المخصصة للتلامس مع الغذاء في السوق المستهدفة.
كيفية قراءة قيمة IV في مستند المورد
لا تصبح قيمة IV ذات معنى إلا عندما يكون أساس قياسها واضحاً. فقد تستخدم المختبرات المختلفة أنظمة مذيبات مختلفة، أو ممارسات مختلفة لإعداد العينات، أو اصطلاحات مختلفة لإعداد التقارير. ويُبلّغ عن IV لـPET عادةً بوحدة dL/g، لكن يجب تحديد طريقة الاختبار بدلاً من افتراضها. وعند مقارنة الموردين، تأكد من أن القيم مقاسة بطرق متوافقة وأن أي سماحية مذكورة تستند إلى الأساس نفسه.
اسأل عما إذا كان الرقم هدفاً، أو حد مواصفة، أو قيمة نموذجية، أو نتيجة لدفعة فردية. فقد تبدو القيمة النموذجية مطمئنة بينما تخفي نطاقاً واسعاً مسموحاً به. وبالنسبة لزجاجة خفيفة الوزن محسنة بدقة، قد يكون ذلك النطاق أهم من نقطة المنتصف. وإذا كان التقييم يشمل مصانع متعددة أو تصنيعاً تعاقدياً عالمياً، فوحّد بروتوكول الاختبار قبل اعتماد المادة. وإلا فقد تقضي الفرق أسابيع في مناقشة فروقات ظاهرية بين الراتنجات تكون جزئياً فروقات تحليلية.
ومن المفيد أيضاً التمييز بين الراتنج البكر المخصص للزجاجات والمواد التي تحتوي على PET معاد تدويره. ويمكن أن تكون التركيبات ذات المحتوى المعاد تدويره فعالة للغاية عند إدارتها بشكل صحيح، لكنها تتطلب منهجية تقييم مختلفة. ينبغي مراجعة توزيع IV، والتحكم في الملوثات، واللون، والرائحة، والامتثال لمتطلبات ملامسة الغذاء، واستخدام موسعات السلاسل عند الاقتضاء، كنظام متكامل. ويكون رقم IV المتوسط الواحد أقل كفاية في هذا السياق.
قائمة تحقق منهجية للتوريد للمقيّمين الفنيين
عندما يعبر راتنج PET الحدود ويدخل في جدول إنتاج مستمر، يكون لموثوقية التوريد بُعد تقني. فقد تفرض الشحنة المتأخرة بديلاً غير مُعتمد؛ وقد تؤدي الوثائق غير الواضحة إلى احتجاز البضائع في الجمارك؛ وقد يقطع تغير ملف الدفعة عملية قولبة مضبوطة بعناية. وتساعد الأسئلة التالية في تحويل بيانات المشتريات إلى قرار هندسي:
- هل نطاق IV المطلوب مرتبط بتطبيق محدد للزجاجة؟ تجنب أوصاف درجة الزجاجات العامة عندما تكون للعبوة متطلبات ضغط أو حرارة أو خفض وزن.
- هل يمكن للمورد تقديم وثائق جودة خاصة بكل دفعة؟ راجع IV إلى جانب الرطوبة، واللون، والأسيتالديهيد، والكثافة الظاهرية، ومؤشرات التلوث، والخصائص الأخرى المتفق عليها.
- ما هو تاريخ معالجة الراتنج؟ بالنسبة لـPET، يمكن أن تؤثر البلمرة في الحالة الصلبة، ومناولة الحبيبات، وظروف التخزين، وسلامة التعبئة في الاتساق.
- هل الوثائق التنظيمية مناسبة للسوق المستهدفة؟ ينبغي التحقق مبكراً من إقرارات ملامسة الغذاء، ووثائق السلامة، وسجلات المنشأ، ومعلومات النقل.
- هل يمكن اختبار المادة في ظل ظروف الإنتاج الفعلية؟ قد يجتاز القالب الأولي الفحص البصري بينما تفشل الزجاجة في اختبارات الحمل العلوي أو الضغط أو التوزيع. أجرِ تجربة تحويل تمثيلية.
- هل يتوفر تواصل فني عندما تختلف النتائج عن التوقعات؟ يساعد شريك التصدير المتجاوب على ربط نتائج المختبر وملاحظات المصنع ووثائق الشحن دون تأخير غير ضروري.
تعمل شركة شاندونغ هوفنغ للكيماويات في بيئة تجارية يحتاج فيها مشترو المواد الكيميائية غالباً إلى هذا التنسيق الأوسع، وليس مجرد عرض سعر. وقد تشمل محفظتها مواد خارج نطاق توريد راتنجات الزجاجات، مثل بيروفوسفات الكالسيوم CAS#7790-76-3، وهو فوسفات غير عضوي أبيض يُستخدم في مجالات تتراوح من معالجة الأسمدة إلى أنظمة التخمير المرتبطة بالأغذية. وبالنسبة لفرق المشتريات، يعزز هذا التنوع مبدأً مهماً: كل مادة كيميائية تتطلب مواصفات خاصة بتطبيقها، ومراجعة للمناولة، وتقييماً تنظيمياً. ولا ينبغي أبداً أن تحل معرفة المنتج محل التحقق الفني.
أخطاء شائعة في الاختيار تخلق مخاطر يمكن تجنبها
الاختيار بناءً على IV الاسمية وحدها. لا يمكن لقيمة واحدة أن تتنبأ بأداء الزجاجة دون معرفة سماحيتها، وطريقة الاختبار، وظروف المعالجة، والتطبيق المقصود. وقد يكون تصميم الزجاجة العامل المهيمن في بعض حالات الفشل.
افتراض أن IV العالية تحل مشكلة خفض الوزن. خفض الوزن مشروع لهندسة العبوات. وقد توفر IV للراتنج هامشاً بنيوياً مفيداً، لكن تصميم القالب الأولي، ونسبة التمدد، وهندسة القاعدة، وتبريد القالب، وضبط الجودة هي التي تحدد ما إذا كان هذا الهامش سيتحول إلى زجاجة موثوقة.
تجاهل انضباط التجفيف. لعل هذا هو الإغفال التشغيلي الأكثر كلفة. إذ يمكن لتدهور PET الناتج عن الرطوبة أن يمحو فائدة الدرجة المختارة بعناية. تحقق من نقطة الندى، ومدة التجفيف، ودرجة الحرارة، وإدارة القادوس، والتعرض أثناء نقل المواد.
استخدام شهادة تحليل المورد الجديد كأداة التأهيل الوحيدة. تؤكد الشهادة بيانات مختارة لشحنة ما؛ لكنها لا تثبت قابلية التكرار في خط حقن ونفخ محدد. وينبغي أن يشمل التأهيل العينات، وسجلات التجارب، ومقارنة الدفعات، وإجراءات المراجع المحتفظ بها.
اتخاذ القرار النهائي
النهج الأكثر فعالية هو تحويل IV إلى فرضية أداء. فإذا كانت الزجاجة بحاجة إلى أن تكون أخف، اسأل عن هامش القوة الذي يتم استهلاكه وما إذا كان نطاق IV مختلف يدعم التصميم المعدل. وإذا كان خط التعبئة يشهد تفاوتاً، فحدد ما إذا كانت المشكلة تنشأ من اتساق الراتنج، أو التجفيف، أو زمن مكوث المصهور، أو ظروف النفخ. وإذا كان يجري تقييم مصدر تصدير جديد، فقارن جودة الوثائق واستجابة سلسلة التوريد إلى جانب بيانات الراتنج.
تكتسب اللزوجة الجوهرية أهميتها لأنها تربط البنية الجزيئية بواقع تصنيع الزجاجات. فهي تؤثر في كيفية سلوك راتنج PET داخل الآلة، وكيف تستجيب الزجاجة للإجهاد، ومقدار المجال المتاح للمنتج أمام تباين العملية. لكنها لا تحقق قيمتها الكاملة إلا عند تحديدها ضمن سياق. ويجمع القرار الصحيح بين IV والتحكم المنضبط في الرطوبة، وطرق الاختبار المتوافقة، واختبار العبوة القائم على التطبيق، والمراجعة التنظيمية، والتنسيق الموثوق للتوريد. وهكذا تتحول درجة الراتنج إلى برنامج زجاجات يعتمد عليه بدلاً من أن تكون مجرد بند آخر في ورقة المواصفات.
أرسل استفسارك إلينا اليوم