









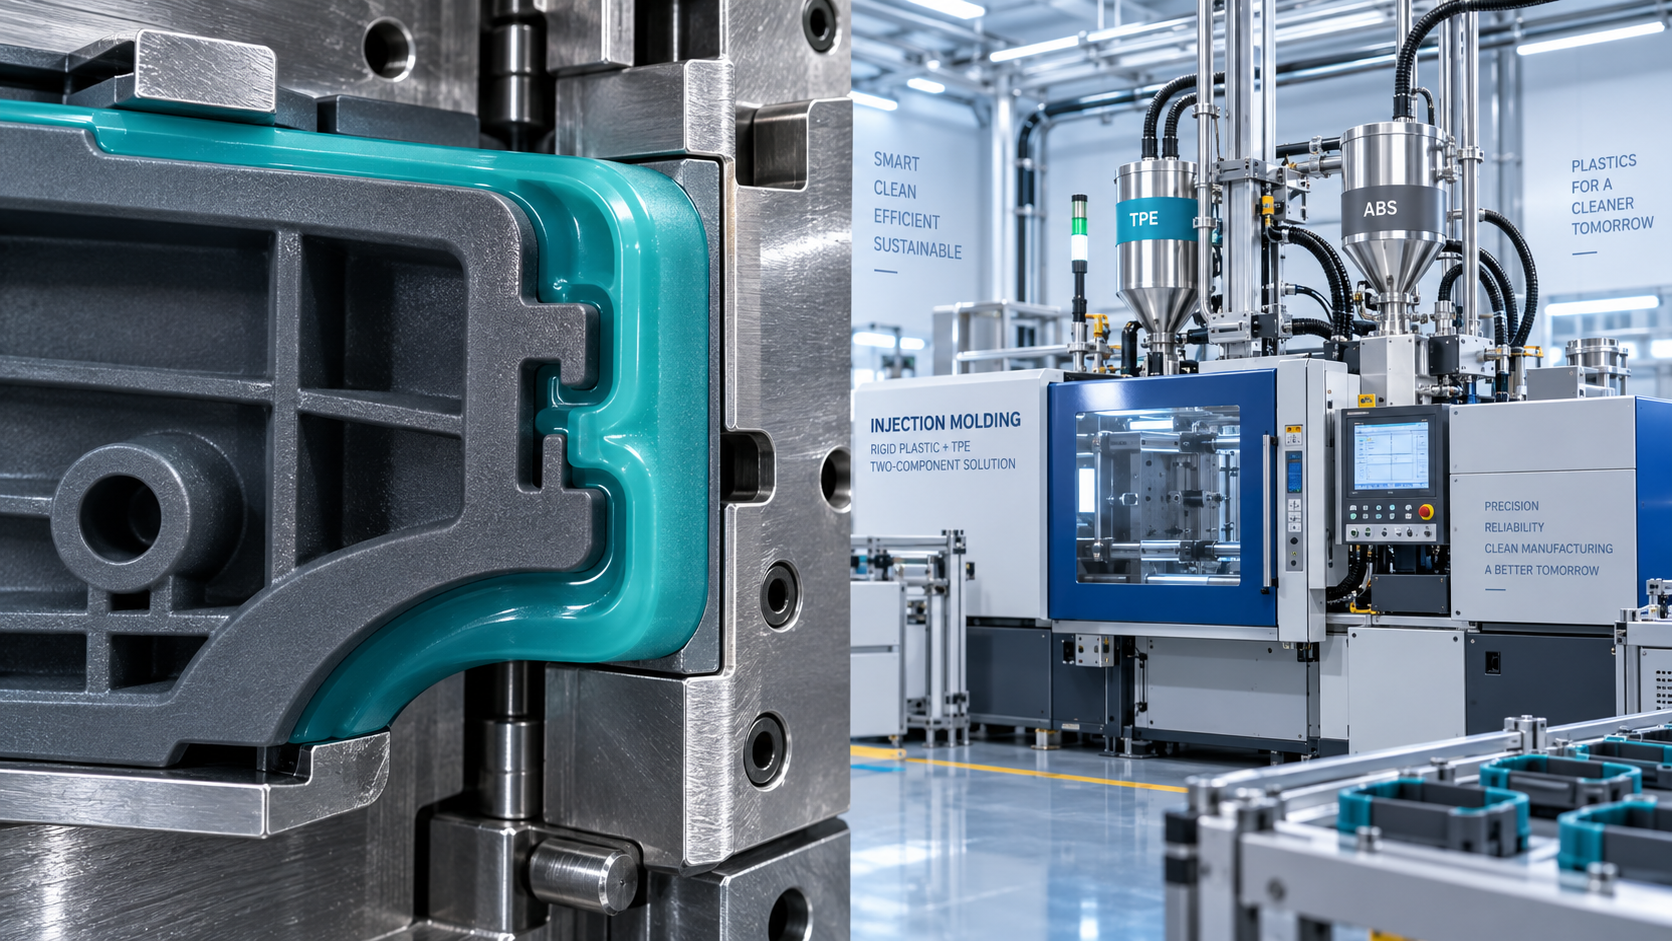
يُعد الالتصاق الموثوق في القولبة الفوقية ضرورياً للمشغلين الذين يسعون إلى إنتاج مكونات مقولبة متينة وعالية الأداء. توفر الإلاستومرات الحرارية البلاستيكية المرونة وقوة الإمساك وكفاءة المعالجة، لكن تحقيق ترابط ناجح يتطلب تحكماً منضبطاً في المواد والعملية.
النقطة العملية الأساسية بسيطة: نادراً ما ينتج الالتصاق القوي عن زيادة درجة الحرارة وحدها. فهو يعتمد على مواد متوافقة، وركيزة نظيفة، ودرجة حرارة صحيحة عند الواجهة، وضغط كافٍ، وتوقيت مستقر.
ابدأ بتوافق المواد، وليس بإعدادات التجربة والخطأ
عندما تفشل الإلاستومرات الحرارية البلاستيكية في الالتصاق، غالباً ما يضبط المشغلون أولاً درجة حرارة الأسطوانة أو ضغط الحقن. هذه الإعدادات مهمة، لكنها لا تستطيع التغلب بشكل موثوق على عدم توافق كيمياء البوليمرات من الأساس.
يتطور الالتصاق في القولبة الفوقية عندما يبلل الإلاستومر المنصهر الركيزة الصلبة، ويتلامس معها عن قرب، ويُنشئ تفاعلاً جزيئياً أو انتشاراً أو تثبيتاً ميكانيكياً، أو مزيجاً من هذه الآليات.
قد تكون الركيزة من البولي بروبيلين، أو البولي إيثيلين، أو ABS، أو البولي كربونات، أو النايلون، أو البوليستر، أو إدخالاً معدنياً. ولكل مادة طاقة سطحية وقطبية وتحمل حراري وسلوك ترابط مختلف.
على سبيل المثال، ترتبط العديد من درجات TPE بفاعلية مع البولي بروبيلين لأن تركيبتها تتضمن أطوار بولي أوليفينية متوافقة. وقد يقدم TPE المختار لـ PP أداءً ضعيفاً على ABS أو البولي كربونات.
اطلب دائماً من المورد إرشادات الالتصاق الخاصة بدرجة الركيزة الدقيقة. فالتصريحات العامة مثل «يلتصق بالبلاستيك» غير كافية لاتخاذ قرارات الإنتاج وتخطيط الجودة.
تحقق مما إذا كانت الركيزة تتضمن مواد مالئة، أو مثبطات لهب، أو إضافات لتحرير القالب، أو محتوى معاد التدوير، أو أصباغاً، أو مواد تشحيم. يمكن لهذه المكونات تغيير سلوك السطح حتى عند بقاء عائلة الراتنج دون تغيير.
أجرِ تجربة توافق صغيرة ومضبوطة قبل تغيير عملية الإنتاج الكاملة. شكّل عينات باستخدام الركيزة المقصودة، ودرجة TPE المقصودة، والهندسة المستهدفة، وظروف الدورة التمثيلية.
قيّم كلاً من الالتصاق الفوري والالتصاق بعد التكييف. فقد ينفصل الجزء الذي يبدو ثابتاً بعد القولبة عقب التعرض للحرارة أو الرطوبة أو المواد الكيميائية أو الصدمات أو الثني المتكرر أو التدوير الحراري.
استخدم اختبارات التقشير أو السحب أو الشد أو القص بالتراكب أو اختبار الفصل الوظيفي المناسب للمكون. ويجب أن يعيد الاختبار إنتاج كيفية تعرض الجزء المقولب فعلياً للإجهاد أثناء الاستخدام.
تحكم في سطح الركيزة قبل دخولها إلى القالب
يُعد تلوث السطح أحد أكثر أسباب عدم اتساق الالتصاق في القولبة الفوقية شيوعاً. فالزيت والغبار وبصمات الأصابع والرطوبة وبقايا الهجرة وعوامل التحرير قد تمنع التلامس الوثيق بين البوليمرات.
الركيزة النظيفة ظاهرياً ليست بالضرورة جاهزة للترابط. إذ يمكن للمستويات المنخفضة من السيليكون أو الشمع أو المضافات المضادة للكهرباء الساكنة أو سوائل التشغيل أن تُنشئ واجهة ضعيفة لا تظهر إلا أثناء الاختبار.
ضع طريقة مناولة محددة للإدخالات والركائز المشكلة مسبقاً. استخدم قفازات نظيفة عند الحاجة، وحاويات مغطاة، وأسطح عمل مخصصة، وفترات تعرض قصيرة قبل القولبة.
إذا تم تنظيف الأجزاء، فتحقق من أن عملية التنظيف نفسها لا تترك بقايا. فقد تؤثر بعض المنظفات المائية أو المذيبات أو معادن مياه الشطف في الترابط عند عدم اكتمال التجفيف.
جفف الركيزة تماماً عند التعامل مع المواد الحساسة للرطوبة. يمكن للنايلون والبوليستر وبعض اللدائن الهندسية المملوءة امتصاص الماء، مما ينتج عيوباً عند الواجهة أو فراغات مرتبطة بالبخار أثناء القولبة الفوقية.
قد يكون تنشيط السطح ضرورياً للتركيبات الصعبة. إذ يمكن للبلازما أو المعالجة بالكورونا أو اللهب أو التخشير بالليزر أو البادئات الكيميائية زيادة الطاقة السطحية أو إنشاء خصائص تثبيت ميكانيكي مفيدة.
ينبغي التحقق من فعالية معالجة السطح بدلاً من افتراضها. قِس الطاقة السطحية عندما يكون ذلك عملياً، ثم أكد التحسينات من خلال اختبارات الأجزاء المقولبة في ظروف التصنيع العادية.
التوقيت مهم بعد التنشيط. إذ تفقد بعض الأسطح المعالجة تدريجياً حالتها عالية الطاقة بفعل التقادم أو التلوث أو الهجرة، لذا حدد أقصى وقت مسموح به قبل القولبة الفوقية.
يمكن للملمس الميكانيكي تحسين التثبيت، لكنه ليس بديلاً عن المواد المتوافقة. وينبغي أن تدعم التخريشات والثقوب والتجاويف السفلية والأضلاع والأخاديد الترابط بدلاً من إخفاء ضعف الالتصاق البيني.
استخدم الحرارة لتحسين البلل دون الإضرار بالواجهة
تؤثر درجة الحرارة بشدة في الإلاستومرات الحرارية البلاستيكية أثناء القولبة الفوقية، لأن اللزوجة تتحكم في مدى جودة بلل المصهور للركيزة وملء خصائص الواجهة الصغيرة قبل التصلب.
قد يتدفق المصهور البارد جداً بشكل كافٍ عبر التجويف، لكنه يفشل مع ذلك في تكوين تلامس جزيئي وثيق. وغالباً ما يبدو الترابط الناتج ضعيفاً أو غير متجانس أو سهل التقشير.
قد تؤدي زيادة درجة حرارة المصهور إلى تحسين البلل، ولكن ضمن نطاق المعالجة الذي يوصي به المورد فقط. فالحرارة المفرطة قد تحلل TPE، أو تغير لون الجزء، أو تُحدث رائحة، أو تزيد الزوائد.
درجة حرارة الركيزة الصلبة مهمة بالقدر نفسه. فالركيزة الباردة تجمد الطبقة الأولى من TPE بسرعة، مما يقلل البلل ويحد من الانتشار عند الواجهة.
ارفع درجة حرارة القالب تدريجياً وقارن نتائج الالتصاق بزمن الدورة والاستقرار الأبعادي وجودة السطح. وغالباً ما يحسن القالب الأكثر دفئاً اتساق الترابط بفاعلية أكبر من الزيادة المفرطة في درجة حرارة الأسطوانة.
قد يكون التسخين المسبق للإدخالات مفيداً عندما تزيل المكونات المعدنية أو الصلبة السميكة الحرارة بسرعة. ومع ذلك، استخدم تسخيناً مضبوطاً لتجنب التشوه أو الأكسدة أو مخاطر المشغل أو تفاوت درجات حرارة الإدخالات.
راقب درجات الحرارة الفعلية بدلاً من الاعتماد فقط على نقاط ضبط الماكينة. فقد تختلف مناطق الأسطوانة ودرجة حرارة الفوهة ودرجة حرارة القالب ودرجة حرارة القناة الساخنة ودرجة حرارة الركيزة عن القيم المعروضة.
سجل قياسات درجات الحرارة أثناء بدء التشغيل والإنتاج المستقر على حد سواء. تحدث بعض مشكلات الالتصاق بعد وصول المعدات إلى الاتزان الحراري وليس أثناء العينات الأولى المعتمدة.
عند استخدام مواد معاد تدويرها، قيّم ما إذا كان التاريخ الحراري قد غيّر سلوك تدفق المصهور أو التحلل. إذ يمكن لتفاوت محتوى المطحون المعاد استخدامه أن يسبب تغيراً في الالتصاق رغم عدم تغيير إعدادات درجة الحرارة الاسمية.
اضبط ظروف الحقن والتعبئة لضمان التلامس الكامل عند الواجهة
تؤثر سرعة الحقن في التوازن بين الملء والتسخين بالقص وإخراج الهواء وبلل الواجهة. ويعتمد الإعداد الصحيح على سماكة الجزء وتصميم البوابة وطول التدفق ولزوجة TPE.
قد يسمح الحقن البطيء جداً بتبريد مبكر عند سطح الركيزة. وقد يسبب الحقن السريع جداً تدفقاً نفاثاً أو احتباس الهواء أو علامات احتراق أو قصاً مفرطاً أو مظهراً غير مستقر للسطح.
ابدأ بالنطاق الذي يوصي به مورد المادة، ثم اضبط متغيراً واحداً في كل مرة. قارن الأجزاء باستخدام اختبار التصاق موثق بدلاً من الاعتماد فقط على الفحص البصري.
حافظ على ضغط حقن كافٍ لملء الواجهة تماماً، ولا سيما حول الأضلاع والزوايا والملمس. فقد تتحول الحقنات الناقصة في مناطق الواجهة المخفية لاحقاً إلى انفصال طبقي موضعي.
يمكن لضغط التعبئة وزمن التثبيت تحسين التلامس بينما تظل البوابة مفتوحة. إلا أن التعبئة المفرطة قد تسبب زوائد وإجهاداً وتشوهات وعيوباً ظاهرية قرب حد القولبة الفوقية.
استخدم مراقبة ضغط التجويف عندما يكون المكون حرجاً أو يكون حجم الإنتاج مرتفعاً. فهي توفر رؤية أوضح لسلوك الملء والتعبئة الفعليين مقارنة بالضغط الهيدروليكي وحده.
يستحق موضع البوابة اهتماماً دقيقاً. ضع البوابة بحيث تعزز التدفق المنتظم عبر منطقة الترابط وتتجنب خطوط اللحام أو علامات التردد أو مصائد الهواء في المواضع عالية الإجهاد.
حيثما أمكن، وجّه جبهة المصهور نحو أكبر سطح ترابط أولاً. فهذا يحافظ على دفء الركيزة ويقلل خطر تجمد الواجهة قبل اكتمال التعبئة.
هوِّ القالب بشكل صحيح. إذ يمكن للغاز المحتبس أن يمنع التلامس الموضعي ويُحدث علامات احتراق وينتج ضعفاً متقطعاً في الترابط قد ينسبه المشغلون خطأً إلى جودة الراتنج.
أدر الرطوبة والتخزين ومناولة المواد باستمرار
يؤثر التحكم في الرطوبة في كل من مظهر الجزء المقولب والالتصاق في القولبة الفوقية. ووفقاً لكيمياء TPE، قد يسبب الماء الممتص خطوطاً فضية أو فقاعات أو تشطيباً سطحياً رديئاً أو تغيراً في اللزوجة أو ضعفاً عند الواجهة.
اتبع مواصفات التجفيف الخاصة بمورد TPE فيما يتعلق بدرجة الحرارة والوقت ونقطة الندى وأقصى مدة تعرض بعد التجفيف. لا تفترض أن برنامج تجفيف واحداً يصلح لكل درجة من الإلاستومرات الحرارية البلاستيكية.
احتفظ بالمادة المجففة في قواديس محكمة الإغلاق أو أنظمة تغذية مضبوطة كلما أمكن. إذ يمكن للأكياس المفتوحة بجوار ماكينة القولبة أن تعيد امتصاص الرطوبة بسرعة في بيئات الإنتاج الرطبة.
يستحق تلوث المواد نفس الاهتمام الذي تستحقه الرطوبة. فقد يؤدي خلط درجات TPE غير المتوافقة أو مركزات الألوان أو مركبات التطهير أو الراتنج المتبقي من عمليات تشغيل سابقة إلى تغيير الالتصاق بشكل كبير.
استخدم تعريفاً واضحاً للمواد وتنظيفاً مضبوطاً للقواديس وتطهيراً موثقاً عند بدء التشغيل. فقد تتسبب كمية صغيرة من بقايا غير متوافقة في فشل الأجزاء المنتجة مبكراً في اختبار الالتصاق.
تستخدم بعض المنشآت الصناعية إضافات وظيفية حساسة للرطوبة في عمليات التنظيف وإدارة المياه. على سبيل المثال، يجب تخزين بولي أكريلات الصوديوم CAS#9003-04-7 بعناية لأن التعرض للرطوبة قد يؤثر في سلوك المناولة.
تُعد هذه المادة ذات صلة بالتركيبات الصناعية وتطبيقات احتجاز المياه، وليست حلاً شاملاً لترابط TPE. تجنب إدخال إضافات غير ذات صلة إلى مركبات القولبة دون تقييم رسمي للتوافق.
حافظ على إمكانية تتبع الدفعات لكل من الركيزة الصلبة ومادة القولبة الفوقية. تساعد إمكانية التتبع على التمييز بين تغير العملية والتغيرات المرتبطة بالدفعة عندما يتبدل أداء الالتصاق بشكل غير متوقع.
بالنسبة للعيوب المتكررة، قارن أرقام دفعات الراتنج وسجلات التجفيف والرطوبة وتغيرات الورديات ودرجة حرارة القالب وإنذارات الماكينة قبل إجراء تعديلات واسعة على العملية.
صمم الجزء والأدوات لدعم رابطة متينة
يحدد تصميم الجزء مقدار الإجهاد الذي يصل إلى الواجهة. حتى الالتصاق الكيميائي الممتاز قد يفشل عندما تركز الزوايا الحادة أو مناطق الترابط الرقيقة أو تغيرات السماكة المفاجئة أو الهندسة المعرضة للتقشير الأحمال.
استخدم أنصاف أقطار كبيرة عند الانتقالات بين البلاستيك الصلب والإلاستومرات الحرارية البلاستيكية. تقلل الانتقالات المستديرة الإجهاد الموضعي وتساعد TPE على التدفق بسلاسة فوق الركيزة.
صمم لتحمل القص والضغط حيثما أمكن، بدلاً من الاعتماد حصرياً على مقاومة التقشير. إذ تركز أحمال التقشير القوة عند حافة الرابطة وتكون صعبة بوجه خاص على العديد من الهياكل المشكلة بالقولبة الفوقية.
يمكن لخصائص التثبيت الميكانيكي أن توفر تكراراً مفيداً. فالثقوب النافذة والنوافذ والتجاويف السفلية والأخاديد والمقاطع الملتفة تتيح للإلاستومر أن يقفل على المكون الصلب بعد التبريد.
يجب أن تظل خصائص التثبيت قادرة على السماح بملء القالب وإخراج الجزء بصورة موثوقة. فقد تتجمد القنوات الضيقة جداً مبكراً، في حين قد تعقد التجاويف السفلية الحادة الأدوات وتتلف TPE أثناء نزع القالب.
حافظ على سماكة جدار متجانسة بدرجة كافية في منطقة القولبة الفوقية. يمكن للتغيرات الكبيرة في السماكة أن تسبب تبريداً تفاضلياً وعلامات هبوط وإجهاداً داخلياً وضغط تماس غير متسق عبر الواجهة.
راجع اختلافات الانكماش بين الركيزة وTPE. فقد يؤدي الانكماش التفاضلي إما إلى إحكام التجميع أو سحب الإلاستومر بعيداً عن الركيزة بعد التبريد.
ضع ظروف الخدمة في الاعتبار أثناء مراجعة التصميم. فالزيوت والمنظفات والحرارة والتعرض للأشعة فوق البنفسجية والرطوبة والضغط المتكرر يمكن أن تؤثر بمرور الوقت في كل من الإلاستومر والواجهة المترابطة.
أنشئ روتيناً عملياً لاستكشاف الانفصال الطبقي وإصلاحه
عند ظهور الانفصال الطبقي، تجنب تغيير عدة معلمات في الوقت نفسه. فقد تخفي تعديلات المتغيرات المتعددة العيب مؤقتاً وتجعل تحديد السبب الحقيقي مستحيلاً.
افحص أولاً موضع حدوث الفشل. يشير الفشل اللاصق عند الواجهة إلى مشكلات في التوافق أو التلوث أو البلل أو درجة الحرارة، بينما يشير التمزق المتماسك داخل TPE غالباً إلى رابطة أقوى.
قارن الأجزاء الفاشلة والمقبولة من القالب نفسه. تحقق من موقع البوابة وموضع التجويف وتوقيت الدورة والحالة الظاهرية ودفعة الركيزة ودفعة TPE وسجل مناولة المشغل.
ابحث عن نمط عبر التجاويف. فقد يشير تجويف ضعيف واحد إلى انسداد التهوية أو عدم تجانس تبريد القالب أو تلوث موضعي أو تلف الملمس أو عدم توازن تدفق المجاري.
تحقق من أسطح القالب بحثاً عن تراكم عامل التحرير أو التآكل أو السحج أو بقايا المواد السابقة. تؤثر صيانة القالب مباشرة في تلامس الركيزة، وينبغي أن تكون جزءاً من خطط التحكم في الالتصاق.
استخدم خطة تجريبية بسيطة عند الحاجة إلى التحسين. غيّر درجة حرارة المصهور ودرجة حرارة القالب وسرعة الحقن وظروف التعبئة بصورة منهجية، مع الحفاظ على ثبات جميع العوامل الأخرى.
وثق النتائج في جدول نافذة العملية. سجل الإعدادات ووزن الجزء وزمن الدورة والعيوب الظاهرية وقيم اختبار الالتصاق ونمط الفشل لكل حالة تجريبية.
بعد تحديد حالة قوية، عرّف حدود التشغيل العليا والدنيا. فالعملية التي تعمل عند إعداد دقيق واحد فقط تكون هشة ومن المرجح أن تخلق مشكلات جودة مستقبلية.
درّب المشغلين على التعرف إلى علامات الإنذار المبكر، بما في ذلك الزوائد والخطوط الفضية والحقنات الناقصة وبَهتان السطح والرائحة غير المعتادة وعدم اتساق وزن الجزء والتغيرات في سلوك التقشير.
تحقق من الالتصاق في ظروف الخدمة الفعلية
إن اجتياز اختبار تقشير أولي في درجة حرارة الغرفة ليس الدليل النهائي على جودة القولبة الفوقية. يجب أن يحافظ الجزء على أدائه طوال فترة تعرضه البيئي والميكانيكي المتوقعة.
اختر اختبارات التحقق وفقاً للتطبيق. فقد تتطلب مقابض المنتجات الاستهلاكية اختبارات العرق وواقي الشمس والثني المتكرر، في حين قد تحتاج المكونات الصناعية إلى مقاومة الزيت أو المنظف أو الحرارة أو الاهتزاز.
كيّف العينات قبل الاختبار عند الاقتضاء. إذ يمكن للتعتيق الحراري والتعرض للرطوبة والتدوير البارد والغمر بالماء والتعرض للمواد الكيميائية كشف فشل متأخر للواجهة يفوته الاختبار الفوري.
اختبر المناطق الأقل أداءً، وليس المواقع المريحة فقط. فالزوايا والمقاطع الرقيقة والمناطق المجاورة للبوابة وخطوط اللحام والأسطح شديدة الانحناء غالباً ما توفر المعلومات الأكثر فائدة.
حدد معايير القبول قبل اعتماد الإنتاج. حدد طريقة الاختبار وكمية العينات وإجراء التكييف وحد الفشل ونمط الفشل وتواتر فحوصات الجودة المستمرة.
شارك هذه المتطلبات مع موردي المواد والمقولبين وفرق الجودة. فأداء الالتصاق هو نتيجة نظام متكامل، ولذلك فإن المواصفات المنفصلة تخلق حالة من عدم اليقين يمكن تجنبها أثناء الإنتاج.
الخلاصة: حسّن الالتصاق من خلال التحكم في الواجهة بأكملها
يتطلب تحسين التصاق الإلاستومرات الحرارية البلاستيكية في القولبة الفوقية أكثر من رفع درجة الحرارة أو الضغط. وتأتي أقوى النتائج من مواءمة المواد وتحضير الأسطح والتحكم في الحرارة والتحقق من العملية الكاملة.
بالنسبة للمشغلين، فإن النهج الأكثر فاعلية هو استكشاف الأخطاء وإصلاحها بانضباط: تأكيد التوافق أولاً، وحماية سطح الركيزة، وتثبيت ظروف القولبة، واستخدام اختبارات قابلة للتكرار للتحقق من كل تحسين.
عندما تُصمم الواجهة وتُعالج وتُفحص باعتبارها خاصية إنتاج حرجة، ينخفض خطر الانفصال الطبقي وتوفر الأجزاء المشكلة بالقولبة الفوقية المرونة وقوة الإمساك والمتانة المتوقعة أثناء الخدمة.